
西门子vs三菱——PLC选型怎么不踩坑?
技术干货· PLC与控制器
西门子vs三菱
PLC选型怎么不踩坑?
──────────────────────────────
编程思维· 产品梯度 · 选型六步法 · 国产格局 · 实战案例
类型:技术干货 | 适用:工业自动化/物联网开发从业者
关键词:PLC选型 · 西门子 · 三菱 · FX5U · S7-1200 · 国产PLC
技术干货· PLC与控制器
⚡ 速读盒子 · 30秒看完核心
▸ 核心结论:没有“最好”的PLC,只有“最合适”的PLC——设备单机、团队日系背景选三菱;产线级、长生命周期选西门子;成本敏感的新设备国产已能打
▸ 避坑要点:I/O点数留20%余量、高速应用必看扫描周期、通信口数量提前算够、存量品牌生态优先
▸ 案例结果:新产线选型3天定案,存量38台4品牌PLC统一接入数据平台
几乎每个工控工程师都逃不过这场“门派之争”:学三菱出身的说三菱指令直观、上手快;用西门子的说TIA Portal生态完善、大项目撑得住。争论十年没有胜负,因为两边说的都是事实——这本来就是两种不同的工程哲学。
比站队更实际的问题是选型。工厂新上一条产线,预算批下来了,问题跟着来了:选三菱还是西门子?国产的能不能用?FX5U和S7-1200到底差在哪?更让人头疼的是存量局面——很多车间里三菱、西门子、欧姆龙、台达并存,5种PLC说5种“方言”,数据想统一采集,比登天还难。
这篇文章前70%把PLC选型的核心问题讲透:日系和德系的编程思维差异到底在哪、三菱和西门子的产品梯度怎么对号入座、选型六步法怎么走、国产PLC现在是什么水平;后30%用一个5种PLC并存的真实项目收尾:新产线选型与老设备数据孤岛,其实是一件事的两面。
一、日系vs德系:两种编程思维的根本差异
PLC是工业自动化的“大脑”——工业级的“单片机”,但比单片机更可靠、更易编程、更耐恶劣环境。工厂里几乎所有自动化设备背后都有一台PLC在运行。而全球PLC市场,长期被日系(三菱为代表)和德系(西门子为代表)两大门派塑造:
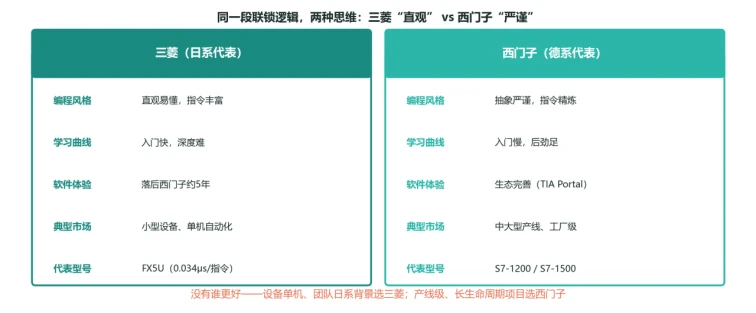
图1:三菱与西门子的编程思维对比——直观易懂 vs 抽象严谨,各有完整生态
差异背后是市场基因:日系PLC从单机设备控制起家,追求“电工看得懂的梯形图”,指令丰富直观,入门快;德系PLC从工厂级自动化起家,强调工程化、结构化,指令精炼但抽象,入门慢、后劲足。落到选型上:包装机、注塑机这类单机设备,三菱的市场根基深厚;汽车产线、工厂级联网,西门子的TIA Portal生态几乎无可替代。
Q: 我该学哪个?找工作哪个吃香?
A: 看目标行业:想进OEM设备制造(包装、纺织、锂电设备),三菱+国产是主力,先学三菱上手快;想进汽车、冶金、大型产线集成,西门子是硬通货,TIA Portal必须熟。真正的老手两个都会——梯形图逻辑是相通的,差异主要在指令体系和软件操作,会一门再学另一门,两周就能上手。
二、产品梯度:两大门派的“对号入座”
选PLC第一件事是把需求对到产品档位上。两家各有完整梯度,从几十点的小型机到上万点的工厂级系统:
三菱:FX系列扛旗,L/Q/R上探
系列 | 定位 | I/O点数 | 典型场景 |
FX3U | 经典小型机 | 最高384点 | 存量设备、维保市场 |
FX5U | 新一代小型机 | 最高512点 | 包装、纺织、注塑机 |
L系列 | 中大型 | 最高4096点 | 生产线、物流设备 |
Q系列 | 大型 | 最高8192点 | 工厂级控制 |
R系列 | 旗舰 | 最高32768点 | 超大型系统 |
性能参考:FX3U基础指令0.065μs,FX5U约0.034μs——对多数单机应用绰绰有余。
西门子:SMART打底,1500主力
系列 | 定位 | 典型场景 |
S7-200 SMART | 经济型小型机 | 简单设备控制(S7-200已停产,存量维保) |
S7-1200 | 主力小型机 | 单机设备、小型产线 |
S7-1500 | 中大型 | 产线、过程控制 |
S7-400 | 大型冗余 | 关键基础设施 |
其他品牌各有根据地:欧姆龙(CJ/CP/NX)强在包装与电子制造;台达(DVP/AS)性价比+配套伺服;汇川(H3U/H5U)国产替代+运动控制;信捷(XC/XD)低端设备价格敏感市场;罗克韦尔(ControlLogix)北美市场与过程控制。
三、选型六步法:按顺序走,一步都别跳
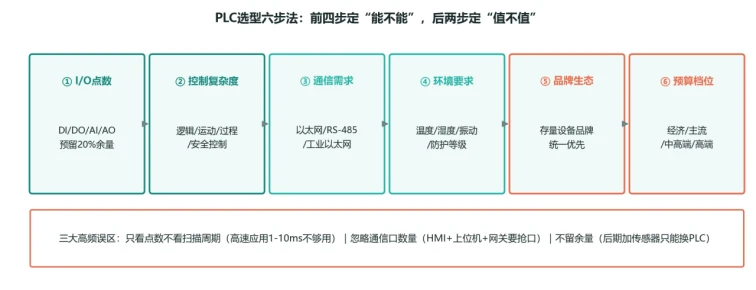
图3:PLC选型六步法——前四步定“能不能”,后两步定“值不值”
六步法的精髓在顺序:先定技术约束(点数→复杂度→通信→环境),再定商业约束(生态→预算)。顺序反了,就会被预算牵着走,买到“便宜但不能用”的机型。三个高频误区必须警惕:
❌ 误区一 只看I/O点数,不看扫描周期:小型PLC扫描周期1~10ms,中大型可达0.1ms。高速应用(飞剪、高速分切)选了小型机,逻辑再对也来不及执行。
正确做法:高速应用必核对扫描周期指标,必要时上中断和高速计数模块。
❌ 误区二 忽略通信口数量:默认只有1个以太网口,HMI、上位机、采集网关都要连——端口不够,现场只能加硬件甚至换PLC。
正确做法:按“谁要连”列出通信清单(HMI/上位机/网关/变频器),端口和协议提前算够。
❌ 误区三 不预留余量:项目后期加2个传感器,I/O满了,被迫整机换型——停机改造的损失远超当初省下的差价。
正确做法:所有I/O类型统一预留20%余量,扩展模块的插槽也一并预留。
Q: 预算表里经济型500-2000元、主流型2000-8000元,中高端8000-30000元,怎么对应着选?
A: 经济型(台达DVP、信捷XC、S7-200 SMART)适合简单单机;主流型(FX5U、S7-1200、欧姆龙CP1H)覆盖绝大多数单机和小产线;中高端(S7-1500、三菱Q系列)面向产线级和过程控制;3万以上的高端档(ControlLogix、S7-400)用于关键基础设施。原则:按前四步的技术需求定档位,预算服从需求,不要反过来。
四、国产PLC:小型机战场已经换了格局
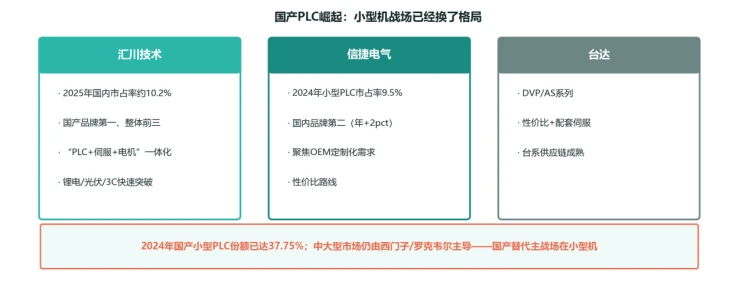
图4:国产PLC头部阵营——汇川、信捷、台达各有打法,小型机份额快速攀升
市场数据说明国产PLC已经不是“低端代名词”:2024年国产小型PLC份额已达约37.75%;信捷2024年小型PLC市占率9.5%(国内品牌第二,较上年提升2个百分点);汇川2025年国内市占率约10.2%,稳居国产品牌第一、跻身行业整体前三,靠“PLC+伺服+电机”一体化方案在锂电、光伏、3C领域快速突破。
但格局要分清楚:国产替代的主战场在小型机——OEM设备配套、成本敏感场景,国产已能正面竞争;中大型市场仍由西门子、罗克韦尔等主导,工艺库、冗余能力和全球服务网络的差距还需要时间补。
选型建议:新上OEM设备,国产小型机值得认真评估(成本优势明显,汇川信捷的配套伺服生态成熟);工厂级中大型项目,暂时仍建议主流国际品牌——不是崇洋,是工程风险和备件体系的现实考量。
五、案例故事:某食品饮料厂,5种PLC一揽子解决
客户背景
某食品饮料厂:灌装、包装、贴标、输送四个工序共38台设备,用的却是4种PLC——三菱FX3U(包装机)、西门子S7-200(老灌装线)、欧姆龙CP1H(贴标机)、台达DVP(输送线),互不相通。恰逢工厂新上二次包装产线(3台PLC需求),设备科决定把“新线选型”和“老线数据孤岛”一起解决。
遇到的问题
三个核心痛点:一是新产线选型摇摆不定——团队里既有三菱背景也有西门子背景,两派各执一词,项目卡了一周;二是存量38台设备数据靠人工抄表,产量报表每月要两个人整理两天;三是老设备占多数,全换新PLC不现实,但数据又必须统一。
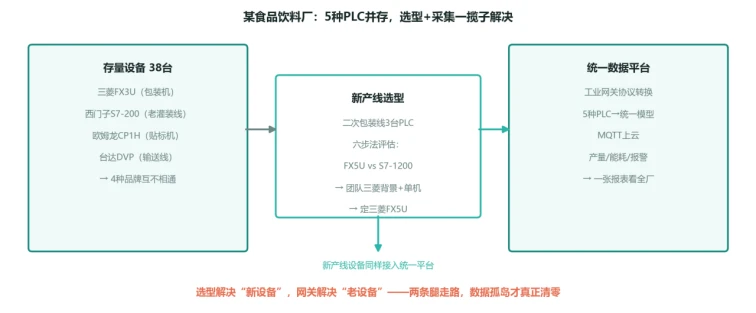
图5:选型+采集一揽子方案——新产线按六步法定FX5U,存量4品牌由工业网关统一接入
选型决策:六步法走一遍
新产线的选型用六步法快速收敛:I/O点数统计后约180点(留20%余量到220点档);控制复杂度是单机逻辑+简单运动控制;通信需求是以太网连HMI+RS-485连伺服;环境是普通车间;品牌生态——团队三菱背景占多数、厂里存量三菱包装机备件通用;预算落在主流型档位。结论自然浮出:三菱FX5U,配套三菱伺服,3天定案。西门子S7-1200方案同样可行,但“团队技能+备件通用”两项加权后让位——这正是第五步“品牌生态”的意义。
存量设备:网关统一接入
存量38台设备不换一台PLC:工业网关对4种品牌分别做协议适配(三菱/西门子/欧姆龙/台达各有专用驱动),统一转换成标准数据模型后MQTT上云;新产线的3台FX5U同样接入。产量、能耗、报警数据第一次汇入同一个平台。
最终数据结果
3天 | 5种 | 2天→10分钟 |
新产线选型定案(原卡1周) | PLC品牌统一平台(原各自孤立) | 月度报表耗时(原人工2天) |
具体来看,项目实现了三个层面的提升:
选型从“门派之争”到“六步收敛”
把“三菱还是西门子”的争论换成六步法的逐项核对,三天定案——选型争议的本质从来不是品牌优劣,而是需求没有被结构化地摆上桌面。
存量设备从“数据孤岛”到“统一平台”
38台老设备一台没换,5种PLC的数据汇入同一个平台——PLC品牌的多样性不该是数据孤岛的理由,这正是工业网关“协议转换”能力的用武之地。
报表从“人工两天”到“自动十分钟”
产量与能耗报表由平台自动生成,设备科每月释放出两个人天的工时——数据统一的价值,最先兑现的就是最朴素的报表场景。
"“以前选型靠开会吵,现在按六步法过一遍,该选谁自己就跳出来了。老设备的数据上网之后,老板第一次在手机上看到了全厂实时产量。"
—— 该厂设备科负责人
Q: 我们厂已经在某品牌上深耕多年,要不要趁机统一品牌?
A: 不建议为了“统一”而统一。全厂换品牌意味着重新编程、重新培训、停产改造,代价远超收益。正确姿势是“控制层尊重存量、数据层统一出口”:每台设备继续用最合适的PLC,协议差异交给网关抹平——控制看现场,数据看平台,两层各自最优。
六、总结:选型是道“结构化”的题,不是道“站队”题
回顾全文,PLC选型就是三个“对号入座”:
⚡ 思维对号:单机设备、日系团队背景→三菱;产线级、长生命周期→西门子;成本敏感OEM→国产已能打。
🎯 档位对号:I/O点数(留20%余量)+控制复杂度+通信清单+环境,四项约束对到产品梯度,档位自然确定。
🛡️ 生态对号:存量品牌备件通用优先、团队技能加权、扫描周期与通信口这些“隐性指标”提前核对。
从案例的结果看,选型六步法三天定案、38台老设备一台不换接入统一平台——门派之争没有赢家,但结构化的选型方法有:它让每一次决策都有据可依。PLC是“大脑”,但大脑说什么语言不重要,重要的是数据能流到该去的地方。
你的车间里,几种品牌的PLC正在“各自为政”?
PLC选型 · 六步法 · 国产格局 · 5品牌统一实战技术干货· PLC与控制器系列
关注我们,持续拆解工业物联网技术的原理与实战
下一篇: 工业网关深度拆解——设备上云的最后一公里